最大連続使用
3時間


受注側は合否への不安から過剰品質に 陥りやすく、基準を下げれば不良が懸念される。
発注側は業者選定の責任や、過剰品質による コスト増・納期遅れによる信用低下に悩む。

若手検査員は見逃しへの不安を抱え
判断できない
判断役のベテランも任せきれず、
付加価値の高い業務に時間を割けない。

繁忙期は忙しさから検査が甘くなり
見逃しが増える
閑散期は時間に余裕があるため必要以上にチェックしてしまい、過剰品質によるコスト増につながる。


誰でも簡単に操作できる、分かりやすいインターフェース
握りやすく、落としにくいグリップ形状
片手操作時の安定性と操作性を確保したデザイン
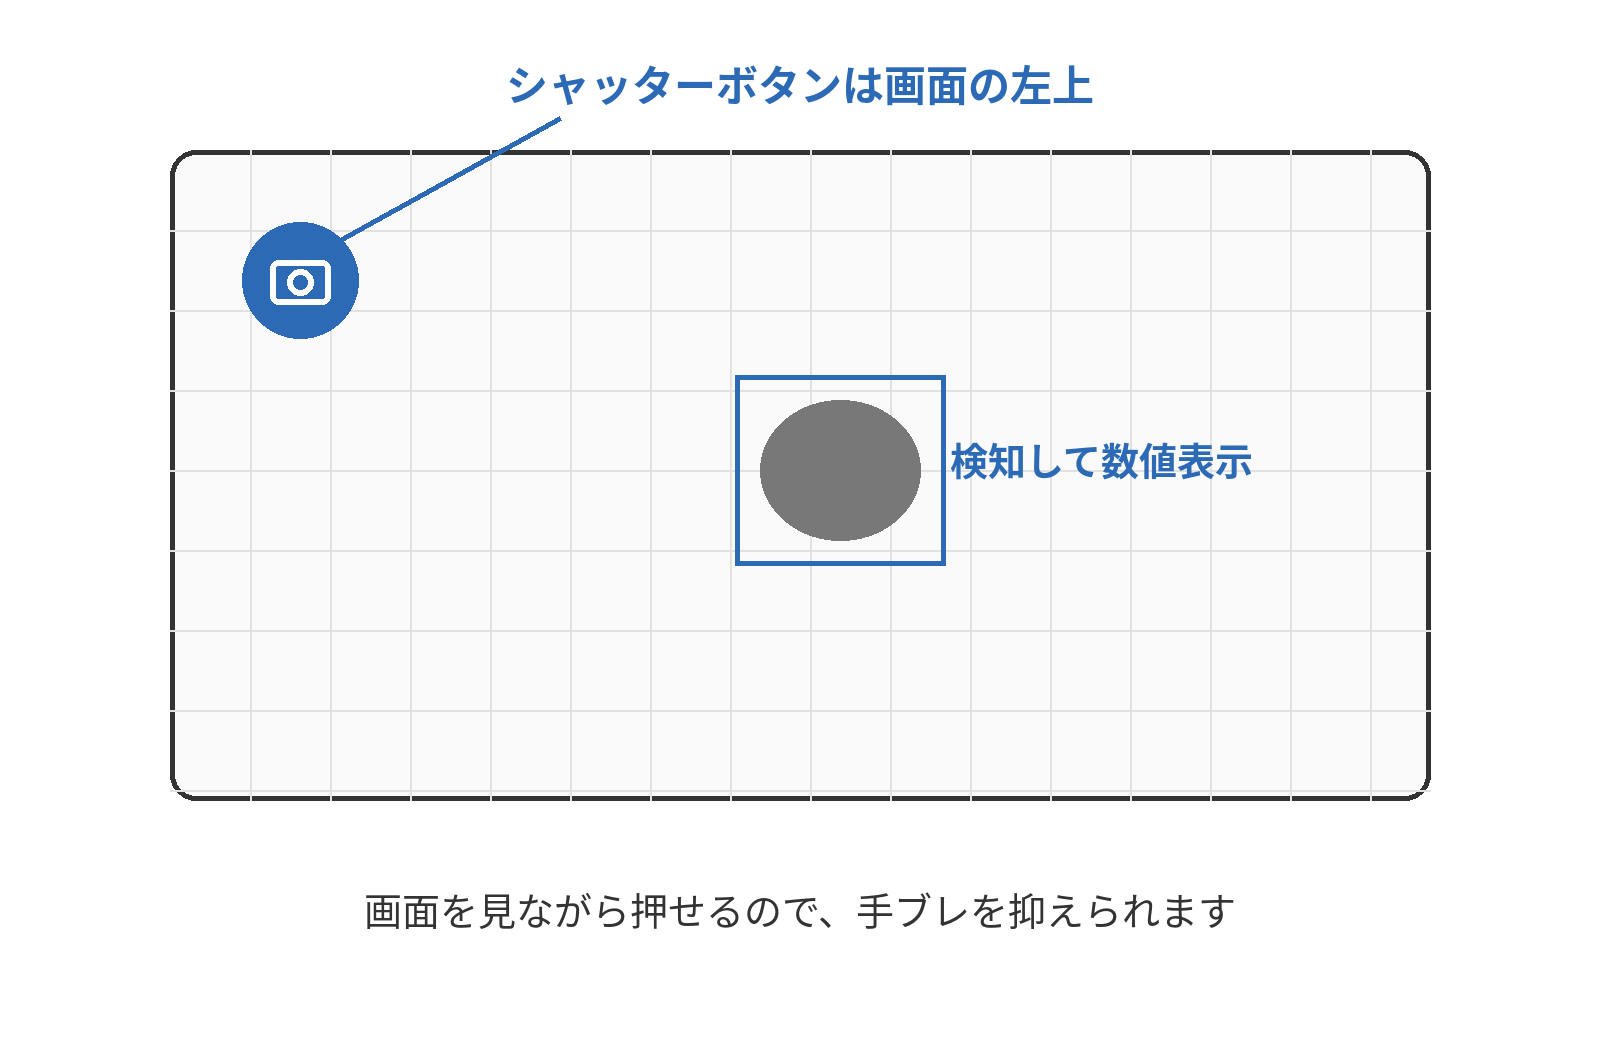
カメラに搭載されたスライドスイッチ及び
モニター操作でもシャッター操作可能


データはお客様の装置の中に残ります。当社に集まることはありません。本機はネットにつながず(オフラインで)使います。
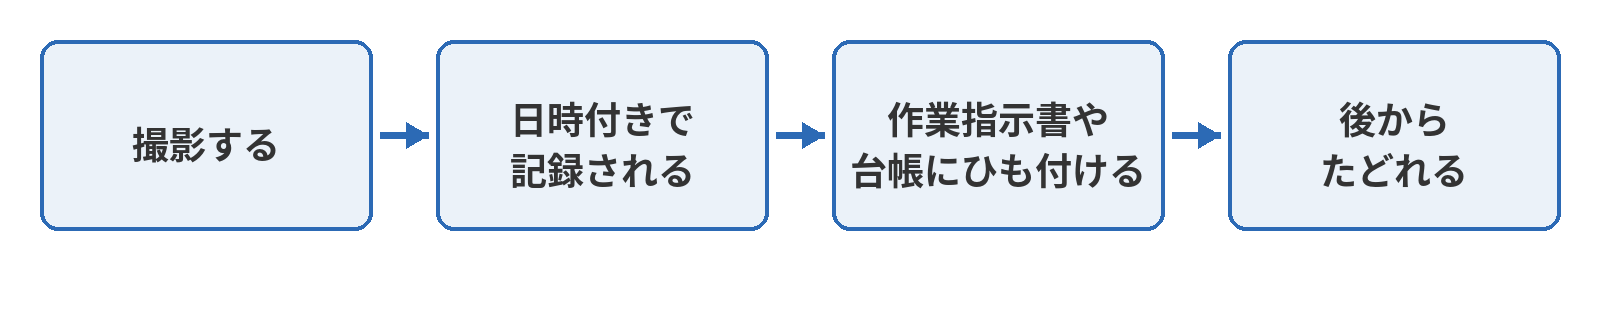
この管理で大事なのは、測った中身そのものより、「誰が測っても同じ結果が出ること」と「データとして残して、後からたどれること」です。
| 条件 | 長さ | 面積 |
|---|---|---|
| 中心・まっすぐ | 0.51〜0.56mm(平均 約0.53mm) | 0.08〜0.09mm² |
| 少し端(ややコーナー) | 平均 0.54〜0.55mm | 0.08〜0.10mm² |
| 端ギリギリ | 0.63〜0.66mm | 0.11〜0.14mm² |
| ゴミブツを回転(0〜270度) | 0.53〜0.55mm | 0.08〜0.09mm² |
| 本体が浮いた(斜め) | 隙間があると大きめに出ます | ― |
中心でまっすぐ当てれば、向きを変えても値はほぼ変わりません。端ギリギリや斜めでは大きめに出ます。測るときは「中心で・まっすぐに・ピンボケしていないか確認」が大事です(取扱説明書にも記載)。本体が浮いて隙間が2.1mmあると、ピンボケします。


離れた位置からは測れません。本機は、カメラをゴミブツに当てて測る装置です。ただし、吊り下げたままで測ることはできます。
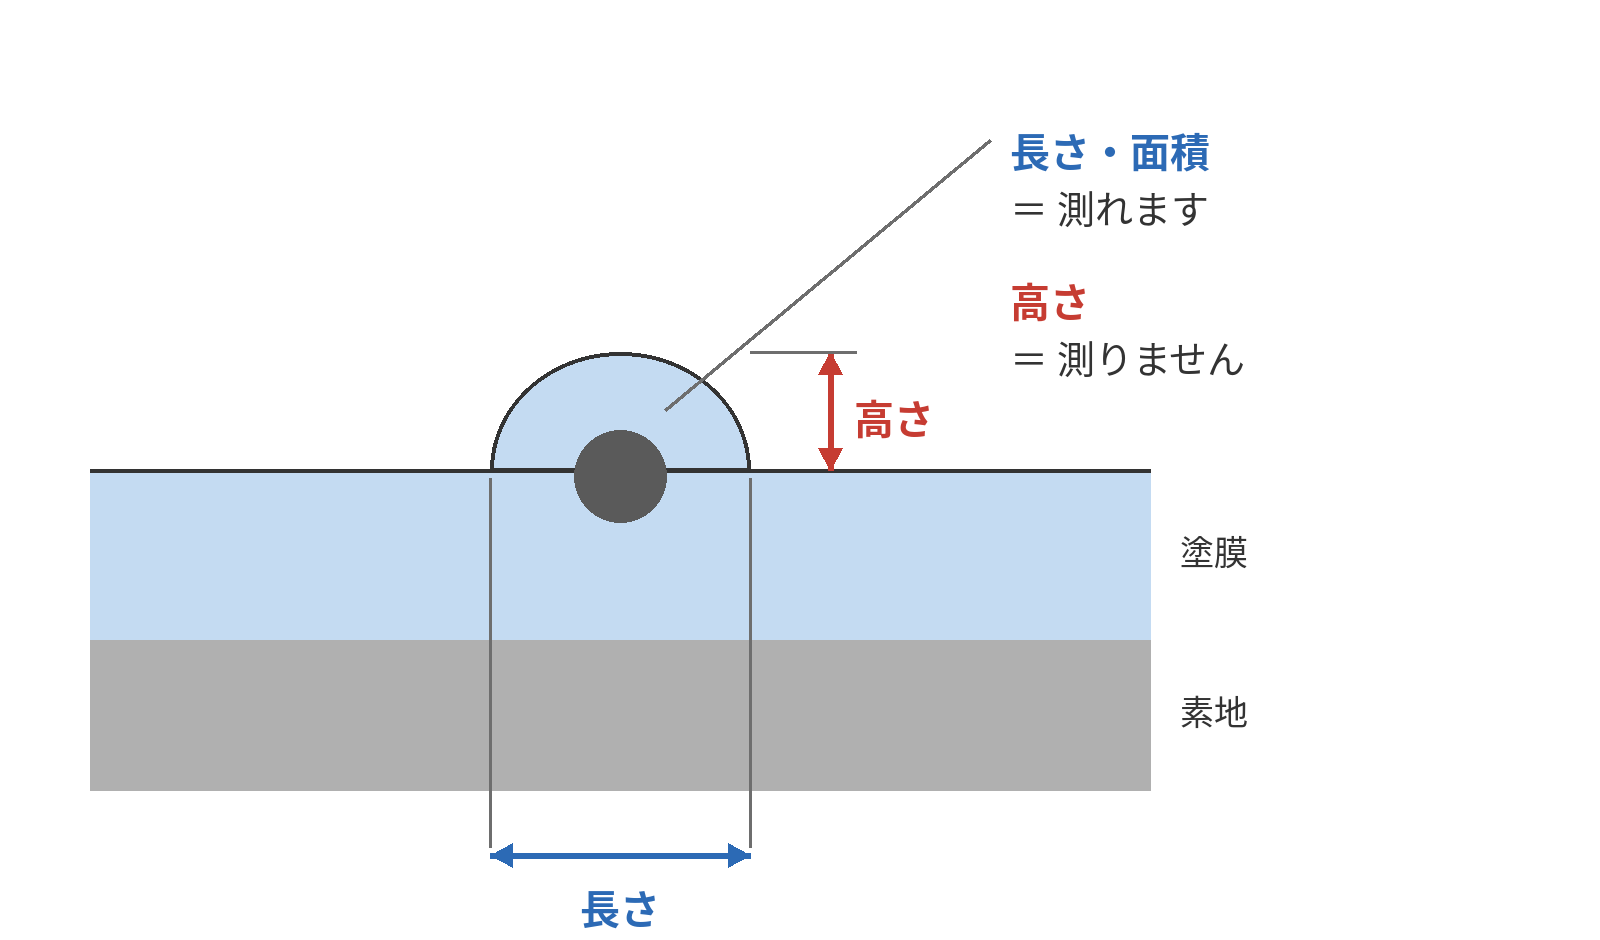
高さは測定できません。本機が測るのは、長さと面積です。
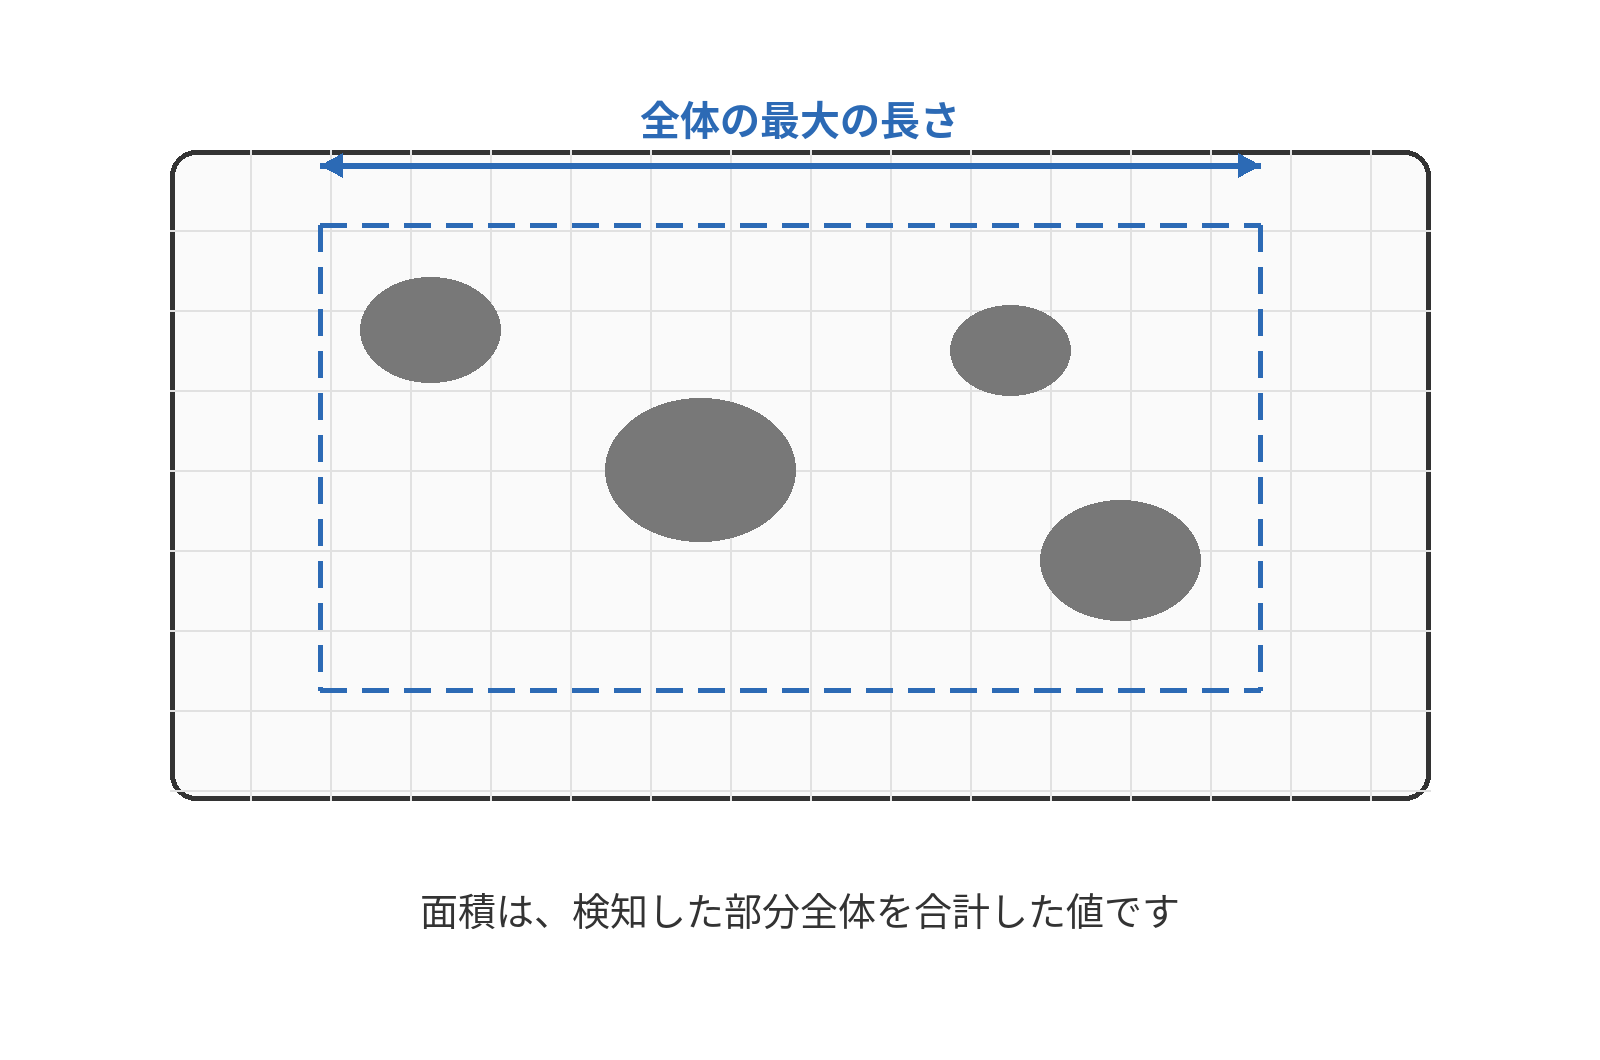
標準のままでは、1つずつは測れません。出る数値は「全体の最大の長さ」と「全体を合計した面積」です。
当社の考え方:カイゼン目的なら1つずつ測れる方が便利だが、本製品は「品質判断のばらつきをなくす」ものなので、目視検査に近い形でゴミブツの集まり全体を判断材料にすることを大事にしている